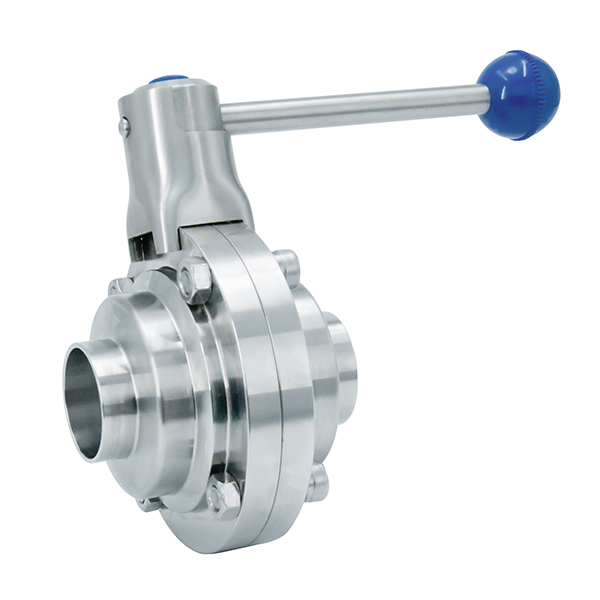
En el procesamiento higiénico, un sistema de tuberías es tan fiable como su punto de conexión más débil. Seleccionar una conexión inadecuada para sus líneas de proceso introduce graves vulnerabilidades operativas. Corre el riesgo de sufrir tiempos de inactividad no programados para rectificar las fugas. Las piernas muertas creadas por una mala instalación albergan peligrosas colonias de bacterias. Los sellos de elastómero pueden fallar catastróficamente bajo picos repentinos de presión o golpes de ariete. Además, las infracciones estrictas del cumplimiento de las normas 3-A, FDA o ASME BPE pueden obligar a detenciones inmediatas de la producción y retiradas de productos.
Los sistemas de fabricación más antiguos frecuentemente dependían de accesorios roscados para unir componentes. Los estándares modernos de ingeniería higiénica han dejado esas uniones roscadas completamente obsoletas debido a sus riesgos de contaminación inherentes. Hoy en día, los ingenieros de procesos confían en dos métodos de conexión verdaderamente estándar de la industria para una válvula de retención sanitaria : accesorios mecánicos Tri-Clamp y juntas soldadas a tope. Su selección dicta directamente sus protocolos de limpieza obligatorios, programas de mantenimiento interno y límites máximos de presión del sistema.
Las conexiones Tri-Clamp ofrecen un desmontaje rápido para limpieza fuera de lugar (COP) e inspecciones internas frecuentes, pero introducen posibles puntos de falla a través de juntas de elastómero.
Las conexiones sanitarias soldadas brindan una integridad estructural superior, eliminan los riesgos de degradación de las juntas y admiten sistemas de limpieza in situ (CIP) de alta presión y alta temperatura.
La decisión depende de las clasificaciones de presión requeridas, la frecuencia del mantenimiento interno de la válvula, los estilos específicos del cuerpo de la válvula (p. ej., bola en Y versus resorte) y los protocolos de limpieza estandarizados de la instalación.
La instalación inadecuada de cualquiera de los tipos, como abrazaderas demasiado apretadas o soldaduras no pasivadas, anula el diseño higiénico de la válvula de retención sanitaria.
Tabla de contenido
Palanca
Cómo los tipos de conexión afectan el rendimiento de la válvula de retención sanitaria
Una válvula de retención sanitaria debe realizar dos funciones críticas: evitar el flujo inverso y mantener un entorno de proceso higiénico . El tipo de conexión afecta directamente la confiabilidad del sellado, la eficiencia de la limpieza y la seguridad del sistema a largo plazo.
En aplicaciones de alimentos, bebidas, farmacéuticas y biotecnológicas, la conexión debe proteger los límites del proceso estéril . Debe resistir cambios de temperatura, vibraciones mecánicas y productos químicos de limpieza repetidos sin crear riesgos de contaminación.
Acabado superficial y rendimiento higiénico
El acabado de la superficie interna del área de conexión juega un papel importante en el desempeño sanitario. Tanto las conexiones Tri-Clamp como las soldadas requieren superficies internas lisas para reducir la acumulación de producto y favorecer una limpieza eficaz.
Las superficies rugosas, los rayones o los pequeños espacios pueden atrapar residuos del producto y crear áreas donde pueden crecer bacterias. Una conexión diseñada adecuadamente ayuda a mantener rutas de flujo limpias y reduce el riesgo de contaminación cruzada entre lotes de producción.
Diseño de flujo y prevención de tramos muertos
La geometría de la conexión influye directamente en el flujo de fluido dentro del sistema. Una mala alineación entre la tubería y el cuerpo de la válvula puede crear tramos muertos donde quedan líquidos o residuos del producto después del procesamiento.
Estas áreas atrapadas son difíciles de alcanzar para las soluciones de limpieza y pueden afectar la calidad del producto durante el siguiente ciclo de producción. Las conexiones de válvulas higiénicas deben mantener transiciones suaves para garantizar un flujo constante y una limpieza eficaz.
Eficiencia de limpieza y confiabilidad del proceso
Los sistemas sanitarios dependen de un flujo de limpieza suficiente para eliminar los materiales restantes de las superficies internas. El diseño de la conexión debe soportar la velocidad y turbulencia del fluido adecuadas durante los procesos CIP (limpieza in situ).
Una conexión bien diseñada permite que las soluciones de limpieza lleguen a todas las áreas críticas, mejorando la eficiencia del saneamiento y ayudando a los fabricantes a mantener una calidad de producción estable.
Consideraciones clave de diseño
Al seleccionar una conexión de válvula de retención sanitaria, los ingenieros deben evaluar:
Suavidad de la superficie interna
Precisión de alineación de la conexión
Control de pierna muerta
Eficiencia de limpieza
Compatibilidad con procesos CIP/SIP
Fiabilidad del sellado a largo plazo
Elegir el diseño de conexión correcto garantiza un mejor rendimiento higiénico, un mantenimiento más sencillo y un funcionamiento más fiable en aplicaciones sanitarias exigentes.
Válvulas de retención sanitarias Tri-Clamp: diseño y aplicaciones
Las conexiones Tri-Clamp utilizan una estructura mecánica simple e higiénica. Consisten en dos extremos de férula, una junta de elastómero y una abrazadera. La abrazadera comprime la junta entre los casquillos para crear un sello seguro y resistente a fugas. Los materiales de juntas comunes incluyen EPDM, PTFE, silicona y FKM , que deben seleccionarse en función de la compatibilidad química y la temperatura de funcionamiento.
Ventajas clave de las conexiones Tri-Clamp
Los diseños Tri-Clamp se utilizan ampliamente en sistemas de procesamiento sanitario porque proporcionan:
Instalación y desmontaje rápidos sin equipo de soldadura.
Fácil limpieza e inspección para procedimientos COP (limpieza fuera de lugar)
Mantenimiento sencillo de los componentes internos de la válvula.
Configuración flexible del sistema para diseños de tuberías complejos
Estas características hacen que las válvulas de retención sanitarias Tri-Clamp sean adecuadas para aplicaciones de alimentos, bebidas, farmacéuticas y cosméticas donde se requiere limpieza y mantenimiento frecuentes.
Pasos de instalación de Tri-Clamp
Una instalación adecuada garantiza un rendimiento de sellado y un funcionamiento higiénico:
Revise las superficies de la férula en busca de daños o contaminación.
Seleccione el material de junta correcto para las condiciones del proceso.
Alinee las tuberías para evitar tensiones en la conexión.
Coloque la junta entre las férulas.
Instale y apriete la abrazadera de manera uniforme.
Verifique el sellado adecuado antes de la operación.
Utilice una herramienta de torsión calibrada para lograr la clasificación de compresión especificada por el fabricante, evitando la extrusión de la junta.
Las conexiones Tri-Clamp son flexibles y fáciles de mantener, pero tienen algunas limitaciones. Los cambios frecuentes de temperatura pueden afectar el rendimiento de la junta, mientras que los índices de presión más bajos y la sensibilidad a la vibración requieren una instalación y soporte adecuados. Se utilizan ampliamente en las industrias láctea, cervecera, cosmética y de procesamiento de alimentos, donde se requieren limpieza, inspecciones y cambios de productos frecuentes.
Válvulas de retención sanitarias soldadas: mecánica y casos de uso
Las instalaciones soldadas crean una integración permanente y unificada en la matriz de tuberías. El proceso de soldadura a tope requiere una precisión absoluta. Las modernas instalaciones higiénicas exigen soldadura orbital automatizada para garantizar uniones internas suaves y sin grietas. La soldadura manual introduce riesgos inaceptables de penetración desigual, oxidación y trampas de contaminación. La soldadura orbital utiliza un electrodo de tungsteno controlado por computadora que gira alrededor de la unión de la tubería, generando un baño de soldadura perfectamente consistente protegido por gas de purga inerte argón.
Una conexión sanitaria soldada ofrece beneficios estructurales e higiénicos incomparables:
Crea una ruta de flujo permanente y continua con riesgo absolutamente nulo de degradación o extrusión de la junta.
El sistema logra la máxima tolerancia física para flujos de alta presión y choques térmicos agresivos durante la esterilización in situ (SIP).
Elimina por completo las grietas externas, lo que mejora drásticamente el proceso de lavado exterior y previene el crecimiento bacteriano exterior.
Proporciona una resistencia superior a los golpes hidráulicos y a la vibración continua de la línea sin requerir refuerzos externos excesivos de la tubería.
Ejecutar una soldadura orbital impecable requiere una preparación y ejecución rigurosas:
Corte el tubo con una sierra en frío especializada para garantizar un borde perfectamente cuadrado y sin rebabas.
Refrente los extremos del tubo utilizando una herramienta para refrentar tubos para lograr tolerancias dimensionales exactas.
Limpie el interior y exterior de la zona de soldadura con alcohol isopropílico de alta pureza.
Alinee la válvula y el tubo en el cabezal de soldadura orbital, asegurando que no haya espacio entre las superficies de contacto.
Establezca una purga interna continua de argón para desplazar todo el oxígeno y evitar la formación de azúcar.
Ejecute el programa de soldadura automatizado según el espesor de pared específico y el grado del material.
Realice una inspección con boroscopio del cordón de soldadura interno para verificar la penetración total y la suavidad.
A pesar de estas fortalezas estructurales, las conexiones soldadas introducen restricciones operativas rígidas. La instalación exige mano de obra altamente especializada, soldadores orbitales específicamente certificados, además de costosos equipos de precisión. La inspección de válvulas internas o el reemplazo de componentes se vuelve muy complejo. Debe cortar físicamente la válvula fuera de la línea para dar servicio al resorte o disco interno. Algunas instalaciones mitigan esta grave limitación utilizando un diseño de capó híbrido con entrada superior. Además, las líneas completamente soldadas limitan estrictamente el sistema a los protocolos de limpieza CIP y SIP, ya que el lavado interno manual es físicamente imposible.
Estas conexiones permanentes sirven como estándar absoluto para la fabricación biofarmacéutica. Son obligatorios para los circuitos de agua para inyección (WFI), el procesamiento de ingredientes farmacéuticos activos (API) y la fabricación de productos químicos de alta pureza. En estos entornos críticos, romper el sobre estéril introduce riesgos de contaminación inaceptables.
Dimensiones de evaluación técnica: Tri-Clamp versus soldado
CIP vs COP: elegir el método de limpieza adecuado
Los procedimientos operativos estándar de sus instalaciones dictan la metodología de conexión ideal. Una configuración Tri-Clamp admite instalaciones que requieren verificación visual frecuente de la limpieza interna. Los operadores pueden desmontar la línea rápidamente para realizar un lavado manual y realizar pruebas directas con hisopos de proteínas. Por el contrario, las líneas sanitarias soldadas son obligatorias para bucles CIP y SIP continuos y altamente agresivos. En estos sistemas automatizados, el desmontaje manual introduce un riesgo de contaminación inaceptable del entorno circundante. Los estándares de cumplimiento tratan estas conexiones de manera diferente. Los estándares sanitarios 3-A describen criterios geométricos específicos para juntas removibles versus soldaduras permanentes para garantizar la integridad higiénica en todos los métodos de limpieza.
Cómo la presión, la temperatura y los fluidos afectan la selección de la conexión
Las abrazaderas mecánicas simplemente no pueden igualar las capacidades de retención de presión de las soldaduras de penetración total. Los sistemas de alta presión, como los que utilizan equipos de homogeneización, exigen uniones soldadas para evitar reventones catastróficos en las uniones. Las abrazaderas estándar de alta resistencia pueden soportar hasta 500 psi a temperatura ambiente, pero esa clasificación cae significativamente a medida que aumentan las temperaturas durante los ciclos SIP. Las uniones soldadas mantienen su integridad estructural hasta la presión de rotura del propio tubo, que a menudo supera los 1000 psi.
La expansión y contracción térmica también afectan en gran medida el rendimiento de las juntas. Las juntas Tri-Clamp se expanden y contraen de manera diferente que el acero inoxidable circundante, lo que corre el riesgo de fallar el sello durante las fases de enfriamiento rápido. Las uniones soldadas se expanden uniformemente, manteniendo una integridad estructural completa independientemente de los cambios de temperatura. Las características de los fluidos también son muy importantes. Los fluidos de alta viscosidad o los medios con partículas pesadas pueden interferir con las juntas de las abrazaderas. Las partículas abrasivas pueden alojarse en el espacio microscópico entre la junta y la brida del casquillo, comprometiendo la esterilidad y degradando lentamente el elastómero.
Elegir el diseño de válvula adecuado para su aplicación
El diseño mecánico interno de la válvula influye en la elección de la conexión. Una válvula de retención con resorte en línea concéntrica a menudo funciona excepcionalmente bien como accesorio soldado permanente, siempre que los componentes internos estén clasificados para la vida útil de la tubería circundante. Una válvula de retención de bola en Y generalmente requiere al menos un puerto extraíble para acceder al pesado mecanismo de bola interno para su inspección o reemplazo. Los enfoques híbridos ofrecen un punto medio muy práctico para los ingenieros de procesos. Puede especificar un cuerpo de válvula que esté soldado a tope directamente a la tubería pero que tenga un puerto de entrada superior Tri-Clamp. Esta configuración híbrida permite un mantenimiento interno rápido sin cortar la tubería principal.
Costos de mantenimiento y requisitos a largo plazo
La asignación de recursos difiere enormemente entre los dos métodos de instalación. Los sistemas Tri-Clamp exigen horas de mantenimiento continuas y continuas. Su equipo de mantenimiento debe inspeccionar, retirar y reemplazar periódicamente las juntas de elastómero para evitar fallas. La mano de obra requerida para COP agrega importantes horas operativas a su programa de producción semanal, lo que requiere personal dedicado. Las conexiones soldadas no requieren ningún mantenimiento rutinario en la propia unión. Sin embargo, exigen intensas horas de trabajo inicial por parte de los soldadores orbitales certificados. Cuando finalmente falla una válvula completamente soldada, el proceso de reemplazo consume un tiempo de inactividad sustancial de la producción, lo que requiere cortar la tubería, volver a soldarla y extensos procedimientos de pasivación antes de que se pueda reanudar la producción.
Característica técnica
Conexión de triple abrazadera
Conexión soldada
Metodología de instalación
Montaje rápido y mecánico de la abrazadera
Lento, requiere soldadura orbital automatizada
Protocolos de limpieza admitidos
COP (desmontaje manual) y CIP
Ciclos estrictamente automatizados CIP/SIP
Tolerancia máxima de presión
Moderado (depende del estilo de abrazadera)
Máximo (coincide con la clasificación de rotura de tubería)
Accesibilidad de mantenimiento
Acceso inmediato a componentes internos
Requiere cortar tubería (a menos que sea un diseño híbrido)
Riesgos de contaminación primaria
Degradación de juntas, extrusión térmica.
Mala penetración de la soldadura, azucaramiento interno.
Resistencia a las vibraciones
Bajo a moderado (requiere refuerzo)
Excepcionalmente alto
Conclusión
Las conexiones Tri-Clamp siguen siendo óptimas para procesos que requieren desmontajes frecuentes, verificación de limpieza manual y reemplazo rápido de componentes internos. Por el contrario, las conexiones soldadas son absolutamente esenciales para líneas permanentes de alta presión dedicadas a CIP donde los organismos reguladores prohíben estrictamente romper la envoltura estéril. Utilice una matriz de decisiones de ingeniería sencilla: si se requiere COP, utilice accesorios Tri-Clamp. Si la presión del sistema excede las clasificaciones de abrazadera estándar o procesa WFI altamente sensible, elija juntas completamente soldadas.
Tome estos siguientes pasos inmediatos para optimizar su sistema de tuberías higiénico:
Audite las capacidades de limpieza actuales de sus instalaciones y verifique si COP es legal u operativamente obligatorio para sus líneas de productos específicas.
Calcule los picos máximos de presión del sistema y las temperaturas SIP máximas para garantizar que se encuentren de manera segura dentro de los límites actuales de las juntas de elastómero.
Inspeccione las conexiones Tri-Clamp existentes para detectar signos de extrusión, degradación o pérdida de líquido de la junta durante su próximo período de mantenimiento programado.
Implementar una política estandarizada de llaves dinamométricas para todo el personal de mantenimiento que manipule abrazaderas sanitarias mecánicas para evitar un ajuste excesivo.
Preguntas frecuentes
P: ¿Se puede limpiar in situ (CIP) una válvula de retención sanitaria Tri-Clamp?
R: Sí, puede limpiarlos en el lugar siempre que el sistema esté diseñado para una velocidad de flujo adecuada. Las juntas deben tener una clasificación específica para los productos químicos CIP y las temperaturas máximas utilizadas en sus instalaciones. Sin embargo, muchos operadores todavía prefieren COP para estas conexiones para permitir la verificación visual.
P: ¿Cuál es la presión nominal máxima para una válvula de retención sanitaria soldada?
R: La presión máxima depende completamente del espesor de la pared del tubo y del diseño específico del cuerpo de la válvula. Generalmente, las conexiones soldadas coinciden con la presión de rotura de la propia tubería circundante. Esta tolerancia excede con creces las capacidades de las abrazaderas mecánicas.
P: ¿Por qué ya no se recomiendan las conexiones roscadas para una válvula de retención sanitaria?
R: Las conexiones roscadas crean grietas microscópicas profundas que inherentemente albergan bacterias. No se pueden limpiar de manera confiable estos hilos mediante métodos CIP o COP estándar. Su uso viola los estrictos estándares de diseño higiénico 3-A y FDA requeridos en las instalaciones de procesamiento modernas.
P: ¿Con qué frecuencia se deben reemplazar las juntas Tri-Clamp en una válvula de retención?
R: La frecuencia de reemplazo depende en gran medida del ciclo térmico, la exposición a sustancias químicas y las horas totales de funcionamiento. Debe establecer un estricto programa de mantenimiento preventivo basado en las pautas del fabricante. Las inspecciones visuales periódicas durante los ciclos COP ayudarán a determinar la tasa de degradación exacta para su proceso específico.
P: ¿Las conexiones sanitarias soldadas cumplen con los estándares 3-A?
R: Sí, cumplen totalmente con los estándares 3-A siempre que cumplan con estrictos criterios de instalación. Las soldaduras deben estar completamente penetradas y soldadas orbitalmente a acabados Ra específicos. Posteriormente, se deben pasivar adecuadamente para evitar la corrosión y restaurar la envoltura estéril.
P: ¿Cómo se repara una válvula de retención sanitaria soldada si falla el resorte interno?
R: Si la válvula tiene un cuerpo en línea completamente soldado, debe cortar toda la unidad del sistema de tuberías para reemplazarla. Para evitar este tiempo de inactividad, muchas instalaciones instalan válvulas híbridas. Estos cuentan con conexiones de tubería soldadas, pero utilizan un capó Tri-Clamp de entrada superior para acceder a los componentes internos.