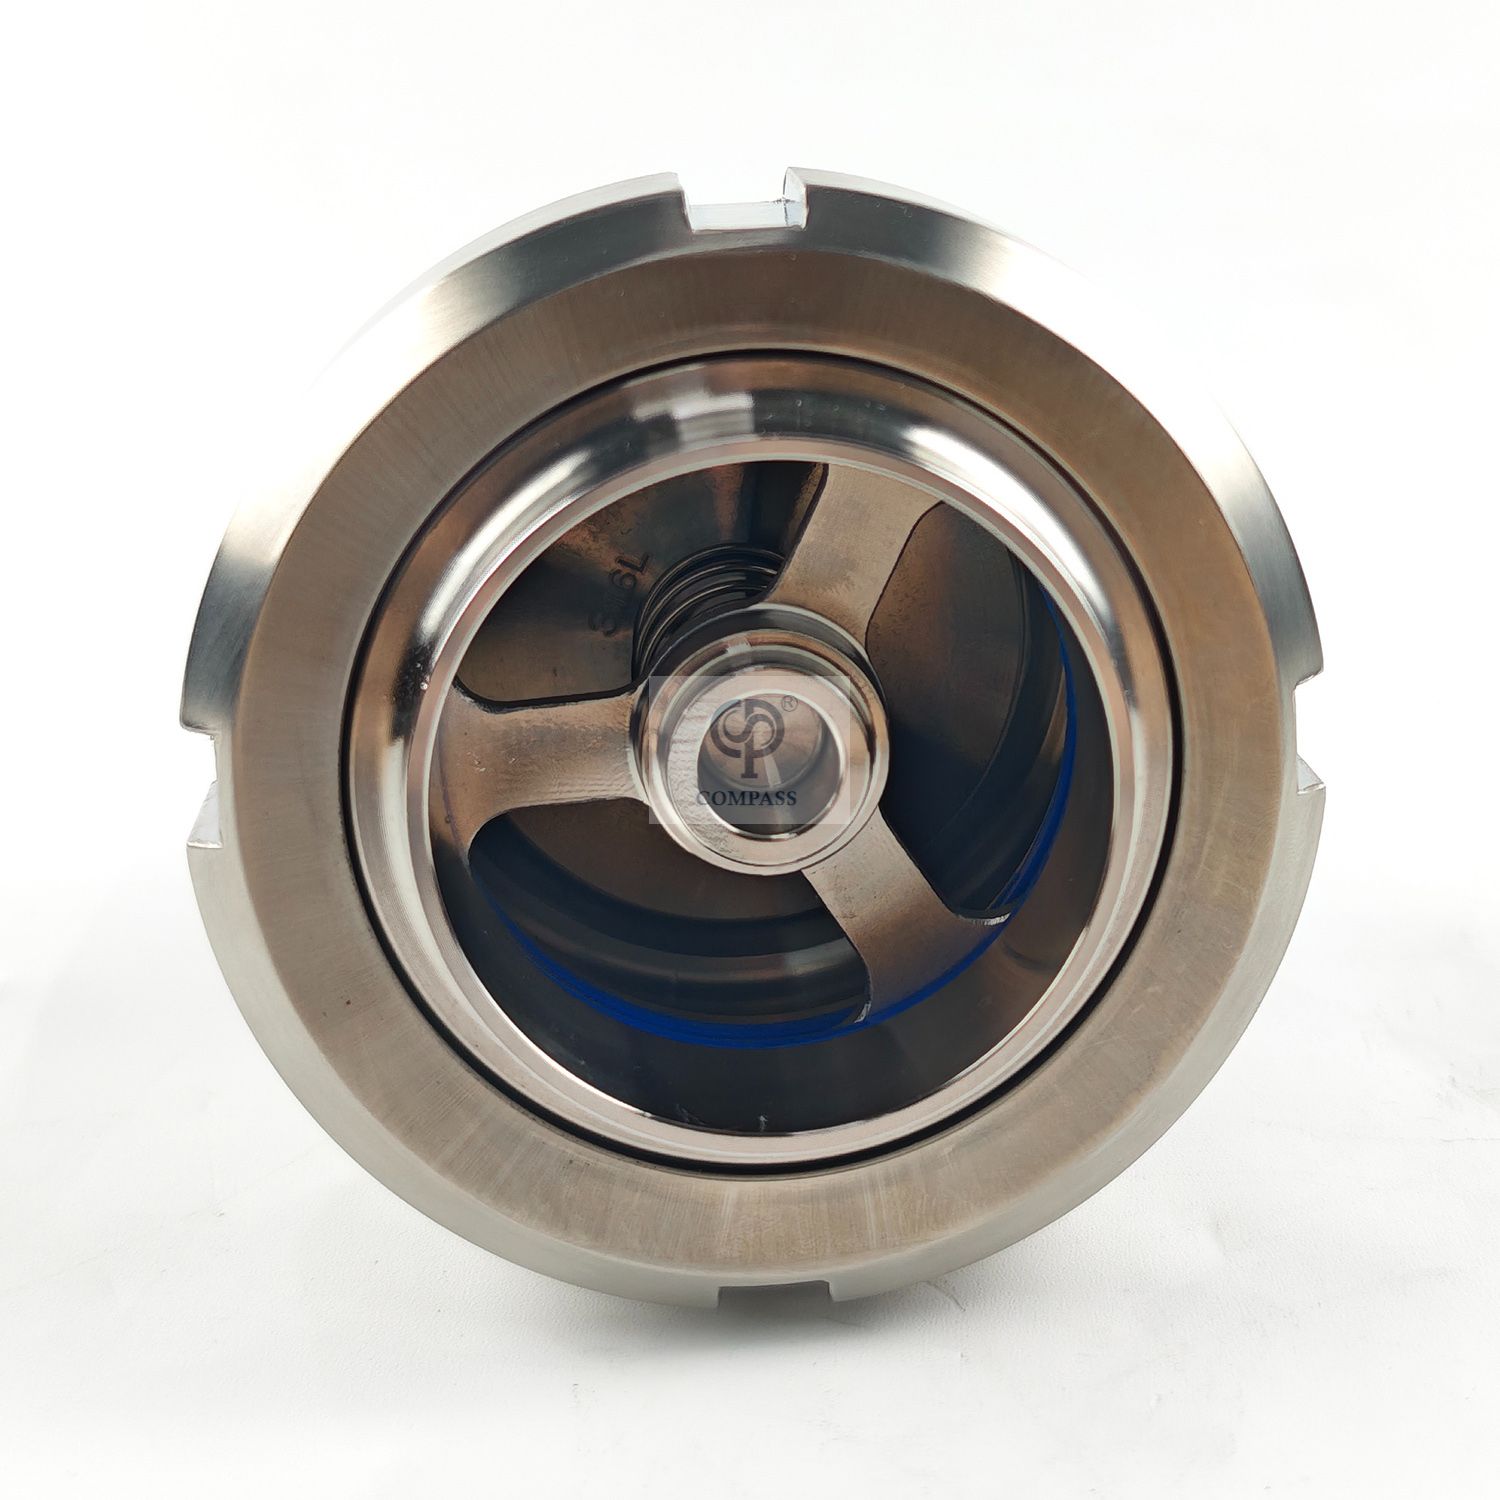
Las válvulas con fugas en entornos de procesamiento higiénicos provocan graves interrupciones operativas. La contaminación del producto y la pérdida de lotes afectan directamente la producción de las instalaciones. El tiempo de inactividad no programado interrumpe los cronogramas de producción, mientras que los registros de auditoría comprometidos corren el riesgo de tomar medidas regulatorias severas. Aislar la causa raíz de estas fugas resulta difícil en la planta. Los equipos de mantenimiento deben diferenciar entre el desgaste rutinario del elastómero y la instalación inadecuada. Las incompatibilidades de procesos sistémicos, como los ciclos CIP/SIP agresivos, también desempeñan un papel importante en la degradación del sello. Los problemas de dinámica de fluidos, como la cavitación, complican aún más las cosas. Necesita un enfoque sistemático y basado en evidencia para la resolución de problemas de las válvulas de retención sanitarias . Esta guía evalúa escenarios de reparación versus reemplazo y lo ayuda a seleccionar las especificaciones correctas de la válvula. La selección adecuada evita futuras fugas y mantiene un cumplimiento estricto.
Conclusiones clave
La incompatibilidad de los elastómeros es la causa principal de las fugas: los desajustes entre los materiales del sello (EPDM, FKM, PTFE) y los medios de proceso o los productos químicos de limpieza representan la mayoría de las fallas internas de los asientos.
La orientación de la instalación y la geometría de las tuberías dictan el rendimiento: la alineación incorrecta (p. ej., instalación horizontal de una válvula dependiente de la gravedad) o la colocación de válvulas demasiado cerca de las descargas de la bomba provoca flujo turbulento, fugas de derivación inmediatas y vibraciones.
El choque hidráulico y la cavitación aceleran el desgaste: el golpe de ariete absoluto distorsiona los discos de las válvulas, mientras que la cavitación provoca micropicaduras en el asiento de la válvula, destruyendo el acabado superficial requerido (Ra) para un sello hermético.
El reemplazo estratégico supera la reparación constante: las fugas recurrentes a menudo indican un tipo de válvula mal aplicada; la actualización basada en requisitos específicos de flujo, presión y cumplimiento (3-A, ASME BPE) reduce las cargas de mantenimiento a largo plazo.
Tabla de contenido
Palanca
Cómo funcionan las válvulas de retención sanitarias y dónde ocurren las fugas
Fuga interna versus externa
Comprender la naturaleza exacta de una fuga dicta el camino para solucionar el problema. La fuga interna ocurre cuando el fluido pasa a través del asiento de la válvula cerrada. Este bypass conduce a la contaminación cruzada entre líneas de proceso. También provoca un reflujo involuntario hacia zonas estériles. Las bombas pueden perder su cebado si la válvula de retención no logra sostener la columna de fluido. Las fugas internas permanecen ocultas hasta que aparecen anomalías en el proceso, como caídas inesperadas de temperatura en un circuito de esterilización o lotes de productos fuera de especificaciones.
Las fugas externas ocurren cuando el líquido escapa del cuerpo de la válvula al entorno circundante. Por lo general, verá esto en la conexión de triple abrazadera. También ocurre alrededor de la carcasa del cuerpo o de la junta del casquillo. Las fugas externas presentan riesgos inmediatos para la seguridad y la higiene. Crean riesgos de resbalones y atraen el crecimiento microbiano en el piso de las instalaciones. En los sistemas de agua farmacéutica de alta pureza, incluso un pequeño drenaje externo compromete el estado validado de todo el circuito.
Los estándares de la industria exigen criterios de éxito estrictos para un sistema completamente sellado. Las aplicaciones higiénicas requieren un cierre hermético. Esto significa que ninguna fuga medible pasa por el asiento bajo presión de funcionamiento. Cualquier desviación de un sello hermético indica una falla mecánica. Debe abordar incluso el llanto menor de inmediato para mantener las condiciones sanitarias.
Tipo de fuga
Ubicación principal
Síntomas comunes
Impacto inmediato
Interno
Asiento de válvula, disco interno
Pérdida de cebado de la bomba, reflujo, caída de presión
Contaminación cruzada, rechazo de lotes, esterilidad comprometida
Externo
Tri-clamp, junta de cuerpo, carcasa
Acumulación de líquido visible, supuración en las articulaciones
Peligro ambiental, crecimiento microbiano, riesgos de seguridad.
Partes principales que causan fugas en la válvula
Los componentes específicos de las válvulas de retención sanitarias son muy susceptibles a fallas. El asiento elastomérico soporta la peor parte de la fuerza mecánica. Se comprime cada vez que se cierra la válvula. El resorte de tensión realiza ciclos continuos, absorbiendo energía cinética del fluido. El vástago guía asegura que el disco se asiente perfectamente en el centro. La junta del cuerpo sella las dos mitades del conjunto de válvula.
La interacción entre estos componentes se degrada con el tiempo. Los ciclos continuos provocan fatiga mecánica. Las diferentes cargas térmicas expanden y contraen el metal y los elastómeros a diferentes velocidades. Este cambio constante crea microabrasiones. El vástago guía puede comenzar a rozar su alojamiento. Cuando el vástago se arrastra, el disco aterriza descentrado. Un disco descentrado pellizca el asiento elastomérico, provocando una fuga interna inmediata.
La rugosidad de la superficie (Ra) juega un papel fundamental en las superficies de los asientos metálicos. Las aplicaciones sanitarias requieren acabados muy pulidos, normalmente por debajo de 20 micropulgadas Ra. La degradación microscópica arruina este acabado. Las partículas abrasivas o el grabado químico crean pequeños rayones. Estos defectos microscópicos impiden que el elastómero forme un sello completo. El líquido encuentra estos pequeños caminos, lo que provoca fugas macroscópicas bajo presión.
Asiento elastomérico: Sujeto a deformación por compresión, ataque químico y desgaste abrasivo por partículas.
Resorte de tensión: Vulnerable a la fatiga, pérdida de presión de agrietamiento y agrietamiento por corrosión bajo tensión.
Vástago guía: propenso a irritarse, desgastarse fuera del eje y atascarse si el flujo es turbulento.
Junta del cuerpo: Susceptible a la extrusión debido a abrazaderas demasiado apretadas o fugas de expansión térmica.
Causas comunes de fugas en la válvula de retención sanitaria
Cómo la limpieza CIP/SIP daña los sellos de las válvulas
Los ciclos de limpieza CIP y SIP pueden dañar los sellos de las válvulas si el material no es adecuado para los productos químicos y las temperaturas involucradas. Los agentes de limpieza fuertes y el vapor a alta temperatura pueden hacer que los sellos se hinchen, se agrieten o pierdan elasticidad con el tiempo. Los cambios repetidos de temperatura también pueden deformar los sellos, reduciendo su capacidad para mantener un sello confiable y provocando fugas internas.
Cómo la instalación incorrecta causa problemas en las válvulas
La instalación incorrecta puede reducir el rendimiento de la válvula y acortar la vida útil. La válvula debe coincidir con la dirección de la tubería y la posición de instalación para evitar vibraciones y desgaste desigual. Un ajuste inadecuado de las abrazaderas puede dañar las juntas, mientras que una mala disposición de las tuberías cerca de bombas o codos puede crear un flujo inestable y provocar vibraciones en las válvulas. La alineación adecuada, el control del torque y una longitud de tubería recta suficiente ayudan a mantener un funcionamiento confiable.
Cómo los residuos del producto causan fugas en la válvula
Se pueden acumular líquidos y partículas pegajosos en el asiento de la válvula e impedir un cierre completo. Materiales como jarabe, lechada o soluciones de azúcar pueden secarse y formar depósitos duros que bloqueen la superficie de sellado. Las partículas abrasivas también pueden dañar el acabado del asiento con el tiempo. Seleccionar un diseño de válvula adecuado, como una válvula de retención de bola para fluidos con muchas partículas, ayuda a reducir las fallas relacionadas con residuos.
Cómo afectan a las válvulas el golpe de ariete, la cavitación y el desgaste del resorte
Los golpes de presión, la cavitación y el desgaste de los resortes pueden dañar gradualmente los componentes internos de la válvula. El golpe de ariete crea impactos de presión repentinos que pueden deformar el disco o las piezas guía, mientras que la cavitación daña el asiento de la válvula debido al colapso repetido de la burbuja. La fatiga prolongada del resorte reduce la fuerza de cierre, lo que provoca retrasos en el sellado, flujo inverso y mayores riesgos de contaminación.
Solución de problemas de válvulas de retención sanitarias paso a paso
Paso 1: control de seguridad e inspección visual
Antes de solucionar problemas, asegúrese de que el sistema esté apagado de forma segura. Siga los procedimientos LOTO, cierre las válvulas de aislamiento y libere toda la presión antes de abrir cualquier conexión. Inspeccione el cuerpo de la válvula, las abrazaderas, los sellos y las piezas internas en busca de daños visibles, desalineación, desgaste o contaminación. También verifique la disposición de las tuberías circundantes para confirmar la instalación adecuada y las condiciones de flujo estables.
Paso 2: Prueba de presión y detección de fugas
Las pruebas de presión ayudan a identificar el origen y la gravedad de las fugas. Aplique una presión de prueba que coincida con las condiciones de funcionamiento reales y verifique si hay pérdida de presión o derivación de fluido. Mida la presión de apertura para confirmar que el rendimiento de apertura del resorte y de la válvula cumple con las especificaciones requeridas. Los ajustes de presión incorrectos pueden provocar fugas, vibraciones o desgaste prematuro.
Paso 3: Verifique los sellos, los componentes y el estado de la superficie de la válvula
Inspeccione los sellos y los componentes internos en busca de signos de daño, incluido endurecimiento, hinchazón, deformación o desgaste. Revise el vástago guía, el resorte y el asiento de la válvula para detectar marcas de fricción, rayones o corrosión. Una superficie de sellado dañada o un acabado superficial deficiente pueden impedir que la válvula logre un sellado completo, incluso después de reemplazar la junta o el elastómero. Reparar o reemplazar: cómo tomar la decisión correcta
Mantenimiento versus gasto de capital
Proporcione un marco para calcular el costo del tiempo de inactividad recurrente, la pérdida de producto y los kits de reemplazo de sellos versus el costo inicial de una válvula nueva y optimizada. Los equipos de mantenimiento a menudo caen en la trampa de reemplazar un kit de sellos cada mes sin darse cuenta de que la mano de obra y el tiempo de inactividad cuestan miles de dólares.
Identificar el umbral en el que se debe considerar que una válvula no tiene reparación económica. Cuando el asiento de metal está rayado o picado, reemplazar el elastómero no detendrá la fuga. Mecanizar o volver a pulir el asiento de una válvula sanitaria en el campo rara vez logra el acabado Ra requerido. En este punto, reemplazar todo el cuerpo de la válvula se convierte en la única solución de ingeniería viable.
Elegir mejores materiales de sellado para su aplicación
Los elastómeros estándar suelen fallar en entornos agresivos. EPDM y silicona manejan bien los procesos básicos. Sin embargo, se degradan rápidamente con productos químicos agresivos o calor extremo. Debe comparar estas opciones estándar con alternativas de alto rendimiento. FKM (Viton) y PTFE (Teflon) ofrecen una resistencia superior.
FKM resiste eficazmente las altas temperaturas y los aceites agresivos. El PTFE proporciona una resistencia química casi universal. Resiste los ácidos y cáusticos CIP más duros. Debe sopesar las ventajas y desventajas entre el costo del material y la longevidad de la vida útil. El PTFE cuesta más por adelantado, pero sobrevive a entornos CIP/SIP agresivos durante mucho más tiempo que el EPDM. La actualización del material detiene las fugas recurrentes causadas por incompatibilidad química.
Material elastómero
Mejores aplicaciones
Limitaciones
Límite de temperatura típico
EPDM
Vapor, agua, ácidos diluidos.
Poca resistencia a aceites y grasas.
Hasta 135°C (275°F)
FKM (Vitón)
Aceites, combustibles, altas temperaturas.
Vulnerable a fuertes cáusticos y vapor.
Hasta 204°C (400°F)
PTFE (teflón)
Productos químicos CIP agresivos, uso universal
Menos elástico, requiere mayor fuerza de asiento
Hasta 260°C (500°F)
Silicona
Alta pureza, amplio rango de temperaturas
Baja resistencia física al desgarro, pobre con vapor.
Hasta 232°C (450°F)
Seleccionar el tipo de válvula y el ajuste de resorte correctos
Evalúe si su tipo de válvula actual se adapta a la aplicación. Las válvulas de retención con resorte funcionan bien para fluidos limpios y de baja viscosidad. Sin embargo, se ensucian fácilmente en medios con muchas partículas. Las válvulas de retención de bola utilizan una bola que flota libremente en lugar de un resorte. Manejan lodos y fluidos pegajosos sin atascarse. Las válvulas de retención de soplado de aire permiten que el aire evacue las líneas sin permitir que el producto fluya hacia atrás.
Asigne características específicas de la válvula a sus resultados operativos deseados. Utilice una válvula de retención de bola para medios con alto contenido de partículas para evitar que se ensucie el resorte. Utilice una válvula con resorte para un cierre rápido en líneas limpias. El diseño correcto elimina la unión mecánica.
Especifique la presión correcta de apertura del resorte. Una presión de apertura alta provoca caídas de presión excesivas en sistemas de alto flujo. Obliga a la bomba a trabajar más duro. Una presión de apertura baja provoca vibraciones en sistemas de bajo flujo. La velocidad del fluido no puede mantener la válvula completamente abierta. La optimización del resorte adapta la válvula a la dinámica de fluidos exacta de su proceso.
Prevención de futuras fallas de válvulas sanitarias
Cómo crear un plan de mantenimiento de válvulas
Un plan de mantenimiento preventivo ayuda a reducir las fallas inesperadas de las válvulas y el tiempo de inactividad de la producción. En lugar de esperar a que aparezcan fugas, supervise los ciclos de funcionamiento de las válvulas, la frecuencia de CIP/SIP y las condiciones de temperatura para predecir el desgaste de los componentes. Revisar los registros de fallas y reemplazar los sellos antes de que ocurra la falla puede mejorar la confiabilidad, mantener la higiene y extender la vida útil de la válvula.
Cómo actualizar las especificaciones de las válvulas de forma segura
Cambiar los diseños de las válvulas puede afectar el rendimiento del flujo, la caída de presión y el drenaje del sistema. Antes de reemplazar un tipo de válvula, pruebe el nuevo diseño en una línea de producción pequeña y controle su rendimiento durante múltiples ciclos operativos. Confirme que la nueva válvula cumpla con los requisitos de flujo, presión e higiene antes de aplicarla en toda la instalación.
Mantener el cumplimiento después del reemplazo de la válvula
Todas las válvulas y componentes de reemplazo deben mantener las certificaciones sanitarias requeridas. Verifique que los materiales, sellos y cuerpos de válvulas cumplan con estándares como FDA, estándares sanitarios 3-A y ASME BPE. Mantenga certificados de materiales y registros de trazabilidad para inspecciones que garanticen el cumplimiento normativo y la seguridad del producto.
Conclusión
Audite inmediatamente sus válvulas con fugas actuales para aislar el punto exacto de falla mediante pruebas de caída de presión.
Mida la tubería recta aguas arriba de sus válvulas de retención para garantizar el cumplimiento de la regla de 10 tuberías de diámetro para flujo laminar.
Revise sus registros de temperatura CIP/SIP para verificar que sus elastómeros actuales estén clasificados para las cargas térmicas máximas.
Consulte con un especialista en válvulas sanitarias para seleccionar un reemplazo permanente que cumpla con las normas si el asiento de metal muestra signos de picaduras o colorete.
Preguntas frecuentes
P: ¿Con qué frecuencia se deben reemplazar los sellos de las válvulas de retención sanitarias?
R: Depende de la frecuencia del ciclo, las temperaturas CIP/SIP y la agresividad del medio. El reemplazo suele tardar entre 6 y 12 meses en aplicaciones de alta pureza. Sin embargo, los intervalos de reemplazo deben estar dictados por programas de mantenimiento predictivo en lugar de eventos de ejecución hasta falla.
P: ¿Cuál es la tasa de fuga aceptable para una válvula de retención sanitaria?
R: En aplicaciones higiénicas, las fugas internas deben ser cero. Esto se conoce como cierre hermético. Cualquier derivación mensurable indica un asiento comprometido, incrustaciones de partículas o falla mecánica que requiere atención inmediata.
P: ¿Pueden los procesos CIP provocar fugas en las válvulas de retención?
R: Sí. Los cáusticos fuertes, los ácidos y los cambios rápidos de temperatura durante CIP/SIP degradan los elastómeros. Estas condiciones hacen que los sellos se hinchen, se agrieten o pierdan elasticidad debido al ajuste por compresión, lo que en última instancia provoca fugas de derivación.
P: ¿Por qué vibra mi válvula de retención accionada por resorte?
R: El ruido se produce cuando la velocidad del flujo es insuficiente para mantener la válvula completamente abierta. También ocurre si la válvula está sobredimensionada, instalada demasiado cerca de la descarga de la bomba o si la presión de apertura del resorte es demasiado alta. Esto provoca un rápido desgaste.
P: ¿Cómo se prueba una válvula de retención sanitaria para detectar fugas internas?
R: Aísle la válvula y aplique presión inversa utilizando un fluido compatible o aire limpio. Monitoree el lado aguas arriba para detectar caída de presión o derivación física del fluido. Asegúrese siempre de que la presión de prueba coincida con sus condiciones operativas reales.
P: ¿Cuál es el mejor elastómero para SIP de alta temperatura?
R: Normalmente se recomienda PTFE o FKM (Viton) especializado para alta temperatura para aplicaciones SIP continuas. Ofrecen una estabilidad térmica superior y resistencia a la deformación por compresión en comparación con los sellos EPDM estándar.