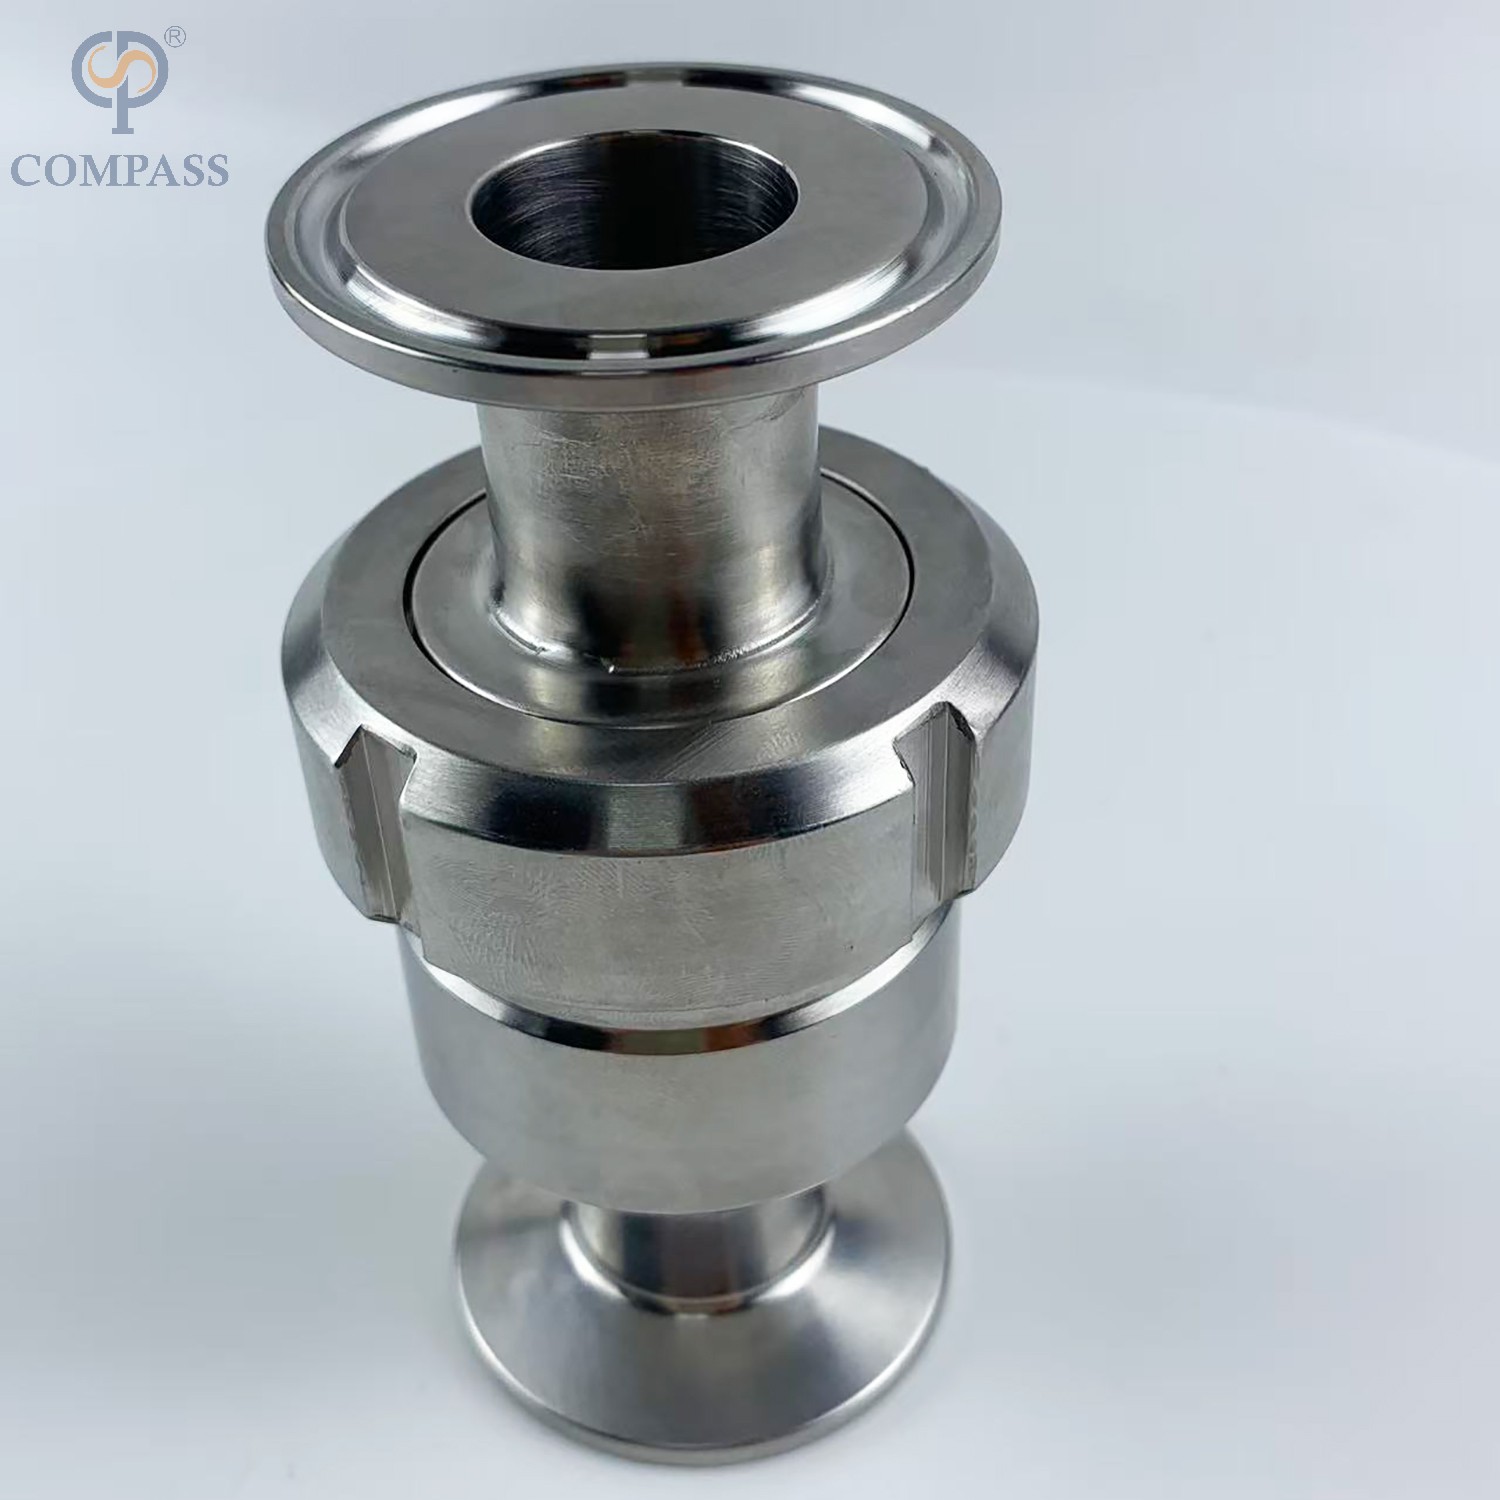
La gestión de fluidos de proceso en entornos higiénicos no deja margen de error. Las válvulas instaladas incorrectamente provocan contaminación cruzada, destruyen bombas costosas y provocan tiempos de inactividad operativos masivos. Incluso los componentes de primera calidad fallan, tienen fugas o albergan bacterias si calcula mal los parámetros de integración fundamentales. La geometría de las tuberías, la orientación espacial y la alineación del flujo deben ser exactas. No se puede arreglar un diseño arquitectónico deficiente o una especificación de válvula incorrecta con sellador o torque adicional. Vemos que las instalaciones pierden miles de galones de producto simplemente porque un contratista ignoró la dinámica de fluidos durante la construcción inicial.
Esta guía proporciona un marco técnico estricto para ejecutar una instalación impecable de una válvula de retención sanitaria . Cubrimos reglas de posicionamiento exactas, verificación de la dirección del flujo y estrategias de mitigación para riesgos de implementación comunes. Aprenderá cómo alinear la mecánica de las válvulas con su sistema, garantizando la confiabilidad a largo plazo y pasando su próxima auditoría higiénica sin problemas.
Geometría de tubería estricta: el rendimiento óptimo requiere un tramo mínimo de tubería recta de 5 diámetros de tubería aguas arriba y de 10 a 15 diámetros aguas abajo para minimizar la turbulencia y evitar el desgaste prematuro.
La orientación dicta la capacidad de drenaje: las instalaciones horizontales y verticales requieren diseños de válvulas específicos (p. ej., excéntricas versus concéntricas) para garantizar líneas totalmente autodrenantes y el cumplimiento de los protocolos CIP/SIP.
Ubicación estratégica de la bomba: Las válvulas de retención deben instalarse en el lado de descarga de la bomba, colocadas cuidadosamente entre la bomba y la válvula de aislamiento (cierre) para proteger el equipo contra el reflujo y el golpe de ariete.
Integridad del elastómero: Apretar demasiado las conexiones sanitarias durante la instalación provoca la extrusión del elastómero, comprometiendo tanto el sello higiénico como la función mecánica de la válvula.
Tabla de contenido
Palanca
Cómo prepararse antes de instalar una válvula de retención sanitaria
Las técnicas de instalación física no pueden superar las limitaciones de una válvula especificada incorrectamente. Debe evaluar todo el circuito hidráulico antes de montar cualquier hardware. La preparación del sistema implica confirmar que la válvula elegida coincide con la dinámica de fluidos, las clasificaciones de presión y los estándares higiénicos precisos de la línea de proceso. Saltarse esta evaluación garantiza una falla mecánica prematura.
Comprender el estado mecánico de referencia
Debe comprender el estado mecánico predeterminado de estos componentes antes de ponerles una llave. de alta calidad Las válvulas de retención sanitarias funcionan en una posición 'normalmente cerrada'. Un resorte diseñado con precisión sujeta el disco interno firmemente contra la superficie del asiento. Este sello elastomérico completamente asentado evita el flujo bidireccional en condiciones de reposo. La válvula permanece cerrada hasta que la presión del fluido aguas arriba supera la tensión del resorte interno. Esta línea de base mecánica garantiza que el reflujo se detenga instantáneamente cuando cesa el impulso del fluido hacia adelante.
Si instala una válvula sin comprender este mecanismo de resorte, corre el riesgo de que sus bombas se bloqueen. La tensión del resorte debe verificarse físicamente con la hoja de especificaciones del fabricante antes de que la válvula ingrese a la red de tuberías.
Cómo verificar la presión de apertura y los requisitos de flujo
Hacer coincidir la presión de apertura de la válvula con las capacidades hidráulicas del sistema es un requisito difícil. La presión de apertura es la presión mínima exacta aguas arriba requerida para desalojar el disco e iniciar el flujo hacia adelante. Si la presión de apertura especificada es demasiado alta para la bomba de proceso, la válvula no se abrirá completamente. Esta restricción provoca caídas de presión excesivas, priva a los equipos posteriores y limita gravemente la eficiencia del proceso.
Por el contrario, si el caudal es insuficiente para mantener el disco completamente presionado, la válvula vibrará. El ruido se produce cuando el disco rebota rápidamente contra el asiento. Este impacto continuo destruye el sello elastomérico, genera contaminación por partículas y provoca fallas mecánicas en cuestión de días. Debes calcular los caudales mínimo y máximo de tu circuito y seleccionar una tensión de resorte que se adapte a ambos extremos sin problemas.
Cómo verificar los materiales y las certificaciones de las válvulas
La auditoría de los componentes de la válvula antes de la instalación evita fallas de cumplimiento durante las inspecciones de las instalaciones. Las líneas de procesamiento higiénico requieren un estricto cumplimiento de las normas reglamentarias. Debe verificar que el cuerpo de la válvula esté construido con una sola pieza de acero inoxidable de alta calidad, generalmente 316L. La construcción de una sola pieza elimina las grietas internas donde se multiplican las bacterias. El acabado de la superficie interna también debe cumplir con promedios de rugosidad específicos, típicamente Ra 15 a Ra 32 micropulgadas, para evitar la adhesión microbiana.
Los sellos elastoméricos requieren el mismo escrutinio. Los elastómeros elegidos deben ser químicamente compatibles tanto con el fluido del proceso como con los químicos de limpieza agresivos utilizados durante los protocolos CIP. Verificar que todos los materiales mojados cuenten con las certificaciones necesarias antes de autorizar la instalación.
Material elastómero
Límite de temperatura
Compatibilidad química
Aplicación de campo común
EPDM
Hasta 275°F (135°C)
Excelente para vapor, agua y ácidos diluidos. Pobre con aceites.
Líneas estándar de lácteos y bebidas, CIP/SIP de rutina.
FKM (Vitón)
Hasta 400°F (204°C)
Excelente para aceites, combustibles y ácidos fuertes. Pobre con vapor.
Procesamiento de aceite a alta temperatura, dosificación de productos químicos agresivos.
Silicona
Hasta 450°F (232°C)
Bueno para altas temperaturas y fluidos puros. Poca resistencia a la abrasión.
Sistemas de agua pura farmacéutica (WFI).
PTFE (teflón)
Hasta 500°F (260°C)
Universalmente resistente a casi todos los productos químicos industriales.
Líneas de fabricación API altamente agresivas.
Cómo instalar una válvula de retención sanitaria en la dirección de flujo correcta
Alinear la mecánica de las válvulas con la dinámica del flujo del sistema es la fase más crítica de la implementación. Las válvulas de retención son dispositivos estrictamente unidireccionales. Su geometría interna permite el paso del fluido en una dirección específica mientras bloquea todo impulso inverso. La alineación incorrecta del flujo neutraliza completamente el propósito de la válvula e introduce graves riesgos operativos.
Pasos para confirmar la dirección correcta de instalación de la válvula
La dirección correcta del flujo es esencial para el desempeño de la válvula de retención sanitaria. Los instaladores deben rastrear la ruta del flujo desde la bomba hasta el sistema de procesamiento y confirmar la dirección de la válvula antes de la instalación final. La flecha en el cuerpo de la válvula debe apuntar hacia la dirección del flujo aguas abajo.
Los pasos clave de verificación incluyen:
Identifique la bomba o fuente de presión.
Siga la ruta de la tubería hasta el punto de instalación.
Verifique la flecha de flujo en el cuerpo de la válvula.
Asegúrese de que la flecha coincida con la dirección real del flujo del proceso.
Realice una inspección final antes de apretar la conexión.
Cómo hacer coincidir la dirección de la válvula con los dibujos de P&ID
La dirección de la válvula siempre debe coincidir con el dibujo P&ID aprobado. La flecha en el cuerpo de la válvula muestra la dirección del flujo permitida, mientras que el P&ID define el diseño del proceso previsto. Antes de la puesta en marcha, verifique que la dirección de la tubería, la flecha de la válvula y los documentos de ingeniería sean consistentes para evitar errores de instalación.
Problemas causados por la dirección incorrecta de instalación de la válvula
Instalar una válvula de retención sanitaria en la dirección incorrecta puede bloquear el flujo de fluido y detener el proceso de producción. También puede crear áreas de fluido atrapado que aumentan los riesgos de contaminación. La instalación incorrecta puede causar una presión excesiva en las bombas y otros equipos, lo que provoca daños en los sellos, sobrecalentamiento y tiempos de inactividad inesperados.
Instalación de válvula de retención sanitaria horizontal versus vertical
La orientación espacial afecta directamente la funcionalidad de la válvula, la compatibilidad del diseño del cierre y el cumplimiento higiénico. La posición física de la válvula dentro de la red de tuberías dicta cómo interactúa la gravedad con la mecánica interna. Debe seleccionar arquitecturas de válvulas específicas en función de si la tubería corre horizontal o verticalmente.
Cómo la posición de instalación afecta el rendimiento de la válvula
La orientación de la tubería determina cómo se drena el fluido durante los ciclos de limpieza. Los sistemas higiénicos deben ser completamente autodrenantes para evitar la acumulación de líquidos. El líquido retenido provoca crecimiento microbiano y contaminación cruzada entre lotes de productos. La geometría interna de la válvula antirretorno debe facilitar un drenaje completo independientemente de su orientación espacial.
Tipo de diseño
Mejor Orientación
Característica de drenaje
Uso de campo primario
Concéntrico con resorte
Vertical (flujo ascendente)
Drena hacia abajo a través del eje central.
Elevadores de descarga de bombas, líneas de transferencia verticales.
Excéntrico con resorte
Horizontal
El fondo plano se alinea con la tubería invertida para eliminar la acumulación.
Largos procesos horizontales, líneas de retorno CIP.
Flapper / Columpio por gravedad
horizontales o verticales
Depende de la gravedad; propenso a acumularse si no está en el ángulo correcto.
Sistemas de baja presión donde la resistencia del resorte es inaceptable.
Instalación de válvulas de retención sanitarias en tuberías verticales
La instalación de válvulas de retención en líneas verticales requiere una cuidadosa consideración de la gravedad. En orientaciones verticales, el fluido del proceso debe fluir hacia arriba. Se desaconseja encarecidamente el flujo descendente en una línea vertical que contenga una válvula de retención. La gravedad abre el disco en un escenario de flujo descendente, anulando por completo el mecanismo de retención y permitiendo el paso incontrolado del fluido.
Cuando el fluido fluye hacia arriba, la gravedad empuja constantemente el disco interno hacia abajo, ayudando al resorte a asentar la válvula. Esta asistencia gravitacional significa que la válvula se cerrará más rápido cuando se detenga el flujo hacia adelante. Los discos accionados por resorte son muy preferidos a los controles de giro en alineaciones verticales. Los controles de giro son propensos a sufrir golpes violentos cuando la gravedad acelera la pesada aleta contra el asiento. Un disco calibrado con resorte proporciona un cierre amortiguado y controlado, lo que evita el golpe de ariete y garantiza un sellado hermético.
Instalación de válvulas de retención sanitarias en tuberías horizontales
Las ubicaciones horizontales presentan desafíos higiénicos únicos. Las válvulas de retención concéntricas estándar presentan un diseño interno simétrico. Cuando se instala horizontalmente, la sección inferior del cuerpo de la válvula desciende por debajo de la parte inferior de la tubería adyacente. Esto crea una pequeña cuenca donde inevitablemente se acumulan el fluido del proceso y los productos químicos de limpieza.
Para garantizar la capacidad de autodrenaje en líneas horizontales, debe utilizar diseños de válvulas excéntricas. Las válvulas excéntricas cuentan con un cuerpo asimétrico donde la superficie interna inferior permanece perfectamente nivelada con el tubo de conexión. El posicionamiento rotacional adecuado es fundamental durante la instalación. El lado plano de la válvula excéntrica debe estar perfectamente orientado hacia abajo. Esta alineación elimina todas las áreas de acumulación, lo que garantiza que el mecanismo de cierre interno no obstruya la ruta de flujo inferior durante el drenaje por gravedad o los procesos CIP.
Cómo la disposición de las tuberías afecta el rendimiento de la válvula de retención
La disposición arquitectónica de las tuberías circundantes influye en gran medida en la longevidad de la válvula. La dinámica de fluidos dicta que las válvulas funcionan mejor en condiciones de flujo laminar suave. Las turbulencias, los remolinos y las fluctuaciones de presión degradan los componentes internos y comprometen el mecanismo de sellado. La optimización de la geometría de las tuberías requiere equilibrar las limitaciones espaciales con reglas estrictas de dinámica de fluidos.
Por qué es importante el diseño adecuado de las tuberías
Una disposición adecuada de la tubería ayuda a mantener un flujo de fluido estable y protege el rendimiento de la válvula de retención sanitaria. Demasiados codos, reductores o accesorios cerca de la válvula pueden crear turbulencias, lo que provoca un movimiento inestable del disco, un desgaste más rápido y posibles daños en el sello. Un diseño bien diseñado debe equilibrar las limitaciones de espacio con un flujo de fluido fluido y confiable.
Longitud de tubería recta requerida antes y después de la válvula
Las secciones de tubería recta ayudan a reducir la turbulencia y mejorar la estabilidad de la válvula. Una pauta común es proporcionar alrededor de 5 diámetros de tubería (5D) de tubería recta antes de la válvula y de 10 a 15 diámetros de tubería (10 a 15D) después de la válvula. Esto permite que el flujo se estabilice, reduce las fluctuaciones de presión y ayuda a extender la vida útil de los componentes internos de la válvula.
Dónde instalar una válvula de retención cerca de una bomba
Se debe instalar una válvula de retención en el lado de descarga de la bomba para evitar el flujo inverso cuando la bomba se detiene. La válvula generalmente se coloca entre la bomba y la válvula de aislamiento aguas abajo, lo que permite un mantenimiento más seguro y reduce el riesgo de aumentos repentinos de presión que pueden dañar la bomba o el sistema de tuberías.
Requisitos de espacio de instalación y mantenimiento
Una instalación adecuada debe incluir suficiente espacio para inspección, limpieza y mantenimiento. Los técnicos necesitan un fácil acceso a las abrazaderas, herramientas y componentes de válvulas durante el servicio. Evite colocar obstáculos alrededor de la válvula y asegúrese de que las conexiones estén ubicadas para una operación segura y un mantenimiento rápido.
Requisitos de espacio de instalación y mantenimiento
Incluso con una geometría de tubería óptima, los errores de ejecución durante el proceso de instalación física arruinan la integridad del sistema. Los frecuentes errores de instalación comprometen la higiene, la seguridad y la fiabilidad. Identificar estos riesgos de implementación le permite aplicar soluciones viables y mantener un estricto cumplimiento normativo.
Problemas comunes durante la instalación
La instalación de válvulas sanitarias requiere un manejo cuidadoso para mantener una ruta de flujo limpia y confiable. Las herramientas incorrectas, el montaje apresurado o los métodos de instalación inadecuados pueden generar fugas, riesgos de contaminación y fallos prematuros del equipo. La capacitación adecuada, las herramientas correctas y seguir las pautas del fabricante son esenciales para un desempeño confiable.
Por qué apretar demasiado las conexiones Tri-Clamp causa problemas
Apretar demasiado las conexiones Tri-Clamp puede dañar la junta y afectar el rendimiento de la válvula. Una presión excesiva puede forzar la junta hacia la ruta del flujo, creando áreas donde se pueden acumular partículas y bacterias. También puede reducir el rendimiento del sellado y provocar fugas futuras. Siga siempre el valor de torsión recomendado para mantener una conexión segura e higiénica.
Por qué son importantes los requisitos de flujo CIP y SIP
Las válvulas de retención sanitarias deben instalarse correctamente para respaldar procesos de limpieza CIP y SIP efectivos. Si el flujo de limpieza es demasiado bajo, es posible que la válvula no se abra completamente, lo que impedirá que los líquidos de limpieza lleguen a todas las superficies internas. Mantener una velocidad de flujo suficiente ayuda a eliminar residuos, reducir los riesgos de contaminación y garantizar un funcionamiento higiénico confiable.
Cómo la selección incorrecta de resortes afecta el rendimiento de la válvula
El resorte dentro de una válvula de retención sanitaria debe coincidir con las condiciones de flujo del sistema. Un resorte demasiado fuerte puede restringir el flujo y provocar vibraciones en la válvula, mientras que un resorte demasiado débil puede retrasar el cierre y generar golpes de ariete. Seleccionar la presión correcta del resorte garantiza una apertura suave, un cierre rápido y confiabilidad de la válvula a largo plazo.
Síntoma
Causa probable
Estrategia de mitigación de campo
Fuertes traqueteos o zumbidos durante el flujo.
Vibración de la válvula debido a un resorte sobredimensionado o un caudal bajo.
Reemplace el resorte con una clasificación de presión de agrietamiento más baja.
Golpe violento cuando la bomba se apaga.
Golpe de ariete por cierre retrasado (resorte demasiado débil).
Instale un resorte más rígido para asegurar un asiento más rápido.
Acumulación persistente en línea horizontal.
Se utiliza válvula concéntrica en lugar de diseño excéntrico.
Reemplace con una válvula excéntrica y alinee el lado plano hacia abajo.
Fuga en la conexión tri-clamp.
Abrazadera demasiado apretada que provoca la extrusión o falla de la junta.
Reemplace la junta y apriete según las especificaciones de torsión exactas del fabricante.
Cómo probar una válvula de retención sanitaria después de la instalación
La instalación física marca el final del montaje, pero no el comienzo de la producción. La transición de la instalación a un funcionamiento activo y conforme requiere pruebas rigurosas. Debe validar la integridad mecánica de los sellos y asegurarse de que todo el conjunto cumpla con estrictos estándares sanitarios antes de introducir el fluido del proceso.
Pruebas de rendimiento y puesta en marcha inicial
Antes de iniciar ciclos de producción completos, el sistema debe someterse a una secuencia de inicio controlada. Esto implica introducir líquido lentamente para verificar que la válvula se abra suavemente a la presión de apertura calculada. Los técnicos deben monitorear la línea para detectar vibraciones anormales, ruidos o caídas de presión inesperadas. Esta transición controlada permite realizar ajustes menores antes de que el sistema esté sujeto al estrés operativo máximo.
Cómo comprobar el rendimiento del sellado de la válvula
Confirmar la integridad del sello elastomérico es primordial. La prueba hidrostática es el procedimiento estándar para la verificación de asientos. El sistema se llena con agua purificada y se presuriza a un nivel ligeramente superior a las condiciones normales de funcionamiento. Los inspectores monitorean el lado aguas abajo de la válvula de retención cerrada para detectar cualquier derivación de fluido. Un sello impecable mantendrá la presión indefinidamente sin una sola gota de fuga.
Alternativamente, se pueden utilizar pruebas de aire a baja presión. Antes de la válvula cerrada se introduce aire limpio y seco. Se aplica un fluido de detección de fugas especializado a las conexiones aguas abajo. Cualquier burbujeo indica un sello comprometido o un disco mal asentado. Ambos métodos garantizan que la válvula funcionará de manera confiable bajo presiones operativas reales.
Documentación para Cumplimiento Sanitario
Las auditorías regulatorias requieren pruebas integrales de cumplimiento. La instalación física sólo es válida si está respaldada por un rastro documental ininterrumpido. Los administradores de las instalaciones deben registrar todos los parámetros de la instalación, incluidos los valores de torsión específicos aplicados a las triple abrazaderas y la dirección del flujo verificada.
Se deben archivar los certificados de materiales del cuerpo de acero inoxidable y de las juntas elastoméricas. Los resultados de las pruebas de las fases de validación hidrostática o de aire deben registrarse formalmente y firmarse por el ingeniero supervisor. Esta documentación meticulosa es obligatoria para satisfacer auditorías estrictas de cumplimiento de 3-A, EHEDG o FDA, lo que demuestra que el sistema fue construido y probado con los más altos estándares de higiene.
Conclusión
Para garantizar una implementación exitosa y mantener un estricto cumplimiento higiénico, ejecute las siguientes acciones de inmediato:
Revise sus P&ID actuales para confirmar que la ruta de flujo prevista coincida con el diseño físico de la tubería antes de realizar cualquier corte.
Audite las ubicaciones de instalación propuestas con una cinta métrica para verificar que tenga suficiente espacio para los tramos rectos 5D ascendentes y 10-15D descendentes requeridos.
Calcule los caudales mínimos y máximos del sistema para asegurarse de que se alineen con la presión de apertura específica de la válvula, evitando vibraciones y golpes de ariete.
Consulte con un especialista en válvulas sanitarias para verificar la compatibilidad química del elastómero y las especificaciones de tensión del resorte antes de finalizar la adquisición.
Preguntas frecuentes
P: ¿Se pueden instalar verticalmente las válvulas de retención sanitarias?
R: Sí, se pueden instalar verticalmente, siempre que el flujo de fluido esté dirigido hacia arriba. La tensión del resorte y el diseño de cierre deben calibrarse específicamente para tener en cuenta la gravedad que actúa continuamente sobre el disco interno, asegurando que se abra suavemente y se cierre de forma segura sin cerrarse de golpe.
P: ¿Cuántos diámetros de tubería recta se requieren antes de una válvula de retención?
R: El estándar de la industria requiere un mínimo de 5 diámetros de tubería de recorrido recto aguas arriba de la válvula. Además, se requieren de 10 a 15 diámetros de tubería de tramo recto aguas abajo. Esta geometría garantiza un flujo laminar, evita el aleteo del disco y prolonga la vida útil de los componentes.
P: ¿Dónde se debe colocar una válvula de retención en relación con una bomba?
R: Siempre se debe instalar una válvula de retención en el lado de descarga de la bomba. Debe colocarse con cuidado entre la boquilla de descarga de la bomba y la válvula de aislamiento aguas abajo para proteger la bomba de la contrapresión y permitir un aislamiento de mantenimiento seguro.
P: ¿Qué sucede si se instala una válvula de retención al revés?
R: Instalar la válvula al revés bloquea completamente el flujo previsto del sistema. Esto crea un tramo muerto inmediato, atrapa líquido y provoca una rápida sobrepresurización aguas arriba. Esto dañará las bombas, lo que podría provocar sellos reventados, fluidos hervidos y fallas mecánicas catastróficas en cuestión de minutos.
P: ¿Cómo se asegura que una válvula de retención sanitaria sea completamente drenable en una línea horizontal?
R: Las líneas horizontales requieren el uso de diseños de válvulas excéntricas. La válvula debe estar alineada en rotación de modo que su superficie interna plana quede perfectamente posicionada en la parte inferior. Esta alineación de descarga elimina todas las áreas de acumulación, lo que permite que el fluido se drene completamente durante los ciclos de gravedad o CIP.
P: ¿Cuál es la presión de apertura estándar para las válvulas de retención sanitarias?
R: Si bien las presiones de fractura comunes oscilan entre 0,5 y 2 psi, no existe un estándar universal. La presión de apertura debe adaptarse específicamente a las capacidades hidráulicas únicas de su sistema para garantizar que la bomba de proceso pueda abrir completamente la válvula sin provocar vibraciones o caídas de presión excesivas.